企业代码:692205
关于我们
欢迎来到惠州市欣伟达机械设备有限公司官网!
精密制造 · 全国共享中小零件精密涂装设备制造商
服务热线
17722936685
17722936685
不少企业想要上自动化喷涂,面对滚喷机、挂喷机、网带流水线不知道该如何抉择,不同工艺各有优缺点,选错工艺会造成设备闲置,投入大量资金却达不到预期效果。结合工件形态、产能、产品要求,教大家快速判断适合自己的喷涂工艺。
挂喷(吊挂喷涂)原理:工件挂在挂具上,悬挂移动经过喷枪完成喷涂。
优势:适合体积偏大、不适合互相翻滚的工件,表面无磕碰,膜厚均匀。
短板:需要人工挂料、取料,极其耗费人工;每一件工件都会产生挂点,挂点位置无法上漆,后期还要补漆;不适合数量巨大的微型小件,成千上万小件挂料几乎无法实现。
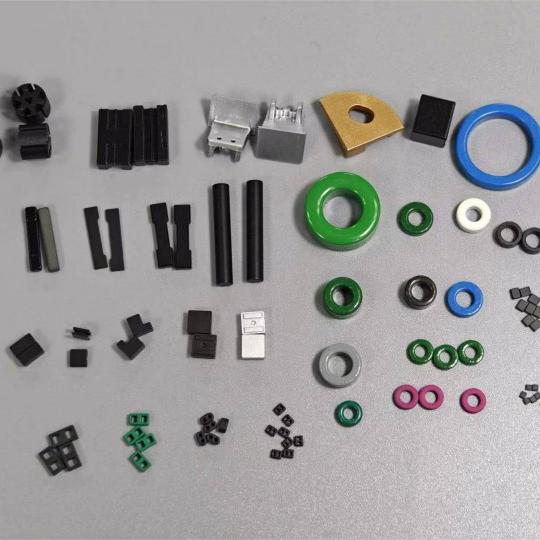
适合:中大件,壳体类产品。不适合螺丝、磁片、电感、微型塑胶等海量小件。
网带式流水线喷涂原理:工件平铺在网带上面,随传送带经过喷枪喷涂。
优势:连续不间断出料,产能巨大。
短板:工件只能喷朝上的一面,底面喷不到,需要翻面二次喷涂;细小工件容易从网孔掉落;设备占地面积大,投入成本高,换款调试时间很长,适合单一品种超大批量,小批量多品类订单极不划算。
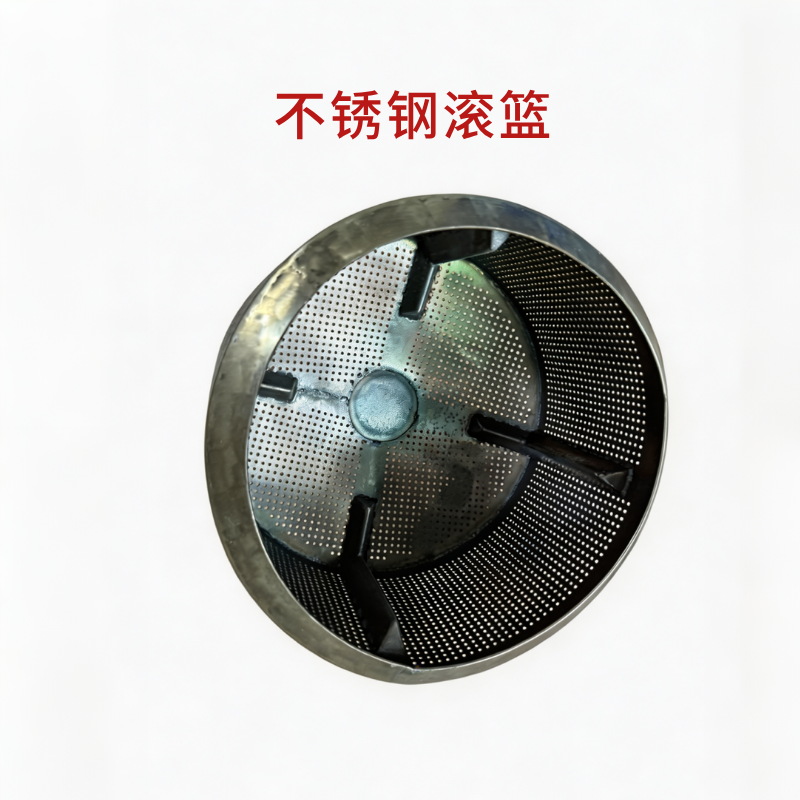
全自动滚喷机原理:工件在密闭滚筒内部持续翻滚,360° 自动翻面,喷枪全方位雾化喷涂,同步完成加温固化。
优势:无需挂具,不用人工翻面;微小异形小件边角缝隙全部可以喷到;换款换色速度快,小批量、多批次同样适配;占地小,投入成本低于流水线;一人可看管多台机器,人工成本低。欣伟达三代 XWD‑300 还支持配方存储,塑胶、磁材、五金灵活切换。
短板:工件之间会相互摩擦,极度怕磕碰的精密大件不适用。
适合:钕铁硼磁材、一体成型电感、小五金、塑胶小件、饰品渔具配件等大批量小型零部件。
总结选型口诀:
大件、怕摩擦,选挂喷;
单一品类超大批量、不怕翻面,选网带流水线;小件多、品类杂、异形死角多,优先滚喷机。
很多工厂盲目上马大型流水线,后续订单碎片化,设备大半时间闲置。先看清自己工件大小、订单模式,再选工艺。对于绝大多数小件加工企业,滚喷机是性价比最高的解决方案。

 全国服务热线